- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-23 Происхождение:Работает


Производство оборудования упирается в стену. Глобальные затраты на рабочую силу неуклонно растут, а производственный сектор сталкивается с острой и растущей нехваткой квалифицированных специалистов. Отраслевые аналитики, отслеживающие тенденции объемов производства, отмечают в этом году критический переломный момент: нехватка опытных ручных сварщиков вынуждает производителей оборудования внедрять автоматизацию Индустрии 4.0 просто для поддержания базовых операций. Использование процессов ручной сварки больше не является жизнеспособной стратегией для крупных производителей. Автоматизация превратилась из конкурентного преимущества в основное требование выживания.
Однако покупка промышленного производственного оборудования представляет собой огромные капитальные затраты. Менеджеры предприятий и инженеры-технологи часто оказываются в затруднительном положении из-за сложного технического жаргона. Они изо всех сил пытаются определить, какие конфигурации машин действительно подойдут к их уникальным производственным линиям. Автоматический лазерный сварочный аппарат стал окончательным решением для высокоточного изготовления деталей аппаратного обеспечения. Заменяя человеческие переменные запрограммированной согласованностью, эти системы обеспечивают беспрецедентный контроль. В этом руководстве вы познакомитесь с объективными инженерными факторами, которые необходимо оценить перед покупкой, что обеспечит уверенные инвестиции в оборудование на основе данных.
Не ограничивайтесь базовыми характеристиками: мощность и максимальная скорость широко рекламируются. Тем не менее, фактическое качество сварки определяется произведением параметров луча (BPP), современными системами охлаждения и интуитивно понятным программным управлением.
Интеграция автоматизации обязательна: автономного лазера недостаточно. Оптимальная машина легко интегрируется с многоосными роботизированными манипуляторами, системами ЧПУ и специальными пневматическими приспособлениями для производства без помощи рук.
Синергия процессов определяет успех: эффективность автоматизированной сварки полностью зависит от предварительной подготовки. Идеальные сварные швы требуют идеальных соединений, поэтому прецизионное режущее оборудование является незаменимым предшественником.
Универсальность материалов имеет значение: оцените способность машины работать с материалами с высокой отражающей способностью, такими как алюминий и латунь, а также со стандартными стальными сплавами.
Рассчитайте совокупную стоимость владения (TCO). Оцените долгосрочную рентабельность инвестиций, принимая во внимание техническое обслуживание, расходные материалы, энергоэффективность и экономию труда, а не только первоначальную цену.
Переход от традиционных методов соединения, таких как использование инертного газа вольфрама (TIG) или инертного газа металла (MIG), к автоматизированным лазерным системам обусловлен строгими промышленными допусками. Традиционные методы во многом полагаются на физическую ловкость и мышечную память оператора. Это приводит к неприемлемым отклонениям в размерах при крупносерийном производстве.
При изготовлении металлических узлов допуски часто измеряются долями миллиметра. Представьте себе предприятие, производящее тысячи креплений для аэрокосмической отрасли или корпусов для медицинских устройств. Человеческие руки просто не могут поддерживать точный угол наклона резака, фокусное расстояние и скорость движения в течение всей восьмичасовой смены. Автоматизация устраняет это различие. Используя точное роботизированное управление и программируемые траектории, автоматизированная система гарантирует, что каждый компонент соответствует строгим допускам по размерам. Результат? Идентичные, визуально безупречные сварные швы на каждой детали.
Время — самый дорогой товар на заводе. Традиционная сварка требует значительного времени на настройку, более низких скоростей перемещения и обширной послесварочной обработки из-за разбрызгивания. Напротив, автоматизированные установки работают непрерывно, не утомляя оператора. Благодаря интеграции поворотных столов или конвейерных систем лазер перемещается от одного соединения к другому за доли секунды. Такая непрерывная работа значительно сокращает общее время цикла. Предприятия могут увеличить свою ежедневную производительность, не расширяя свою физическую площадь.
Управление теплом остается одной из наиболее важных проблем в производстве аппаратного обеспечения. Тонкостенные корпуса или небольшие механические соединения очень подвержены деформации при воздействии чрезмерного теплового воздействия. Лазерная сварка использует высококонцентрированный источник энергии. В результате получается чрезвычайно узкая зона термического влияния (ЗТВ). Этот локальный нагрев обеспечивает глубокое металлургическое соединение без передачи избыточной энергии окружающему материалу. Следовательно, это предотвращает термическую деформацию и устраняет необходимость дорогостоящей правки после сварки.
Распространенной ошибкой при закупках является обращение с автоматизированной лазерной системой как с товаром. Многие покупатели оценивают технику исключительно по максимальной мощности и скорости движения. Хотя высокая выходная мощность обеспечивает более глубокое проплавление, она абсолютно не гарантирует стабильный и чистый сварной шов. Вы должны оценить базовую оптическую и тепловую инфраструктуру.
В современном производстве оборудования волоконные лазеры полностью заменили старые твердотельные системы Nd:YAG. Волоконные лазеры генерируют луч внутри активного оптического волокна. В этой конструкции отсутствуют движущиеся части или зеркала, требующие выравнивания. Он обеспечивает исключительную стабильность и практически не требует обслуживания. Подтверждение того, что высококачественный источник волоконного лазера обеспечивает стабильную подачу мощности в течение десятков тысяч часов работы.
Настоящим показателем возможностей лазера является качество его луча, часто измеряемое продуктом параметров луча (BPP). Меньший и более сфокусированный размер пятна обеспечивает более высокую плотность энергии. Это оказывается критически важным для сложных деталей оборудования. Это позволяет лучу проникать глубоко и быстро, создавая при этом узкий, эстетически чистый шов. И наоборот, плохое качество балки приводит к более широкой и мелкой сварочной ванне, которая, скорее всего, не пройдет строгие структурные испытания на растяжение.
Чтобы представить это в перспективе, давайте сравним стандартную ручную дуговую сварку с современной автоматизированной лазерной ячейкой. При оценке покупки используйте следующие базовые показатели для расчета потенциальных улучшений производственного цеха:
Метрика | Ручная сварка TIG/MIG | Автоматизированная лазерная сварка |
|---|---|---|
Скорость сварки | 0,2–0,5 м/мин | До 1,5–5,0 м/мин (в зависимости от материала) |
Зона термического влияния (ЗТВ) | Широкий (высокий риск деформации) | Чрезвычайно узкий (минимальное тепловое искажение) |
Послесварочная обработка | Требуется тщательная шлифовка и полировка. | Практически нет; отделка без брызг |
Уровень квалификации оператора | Высококвалифицированный специалист (годы обучения) | Машинист (Дни обучения) |
Автоматизированная сварочная ячейка редко является автономным инструментом. Он функционирует как взаимосвязанный узел в более широкой экосистеме умного завода. Его конечная ценность прямо пропорциональна тому, насколько легко оно интегрируется с существующими производственными процессами.
Детали оборудования часто имеют сложную трехмерную геометрию, которую невозможно сварить на простом 2D-XY-столе. Поэтому покупатели должны оценить совместимость машины с многоосными промышленными роботами (например, с 6-осевыми роботизированными манипуляторами). Контроллер системы должен поддерживать стандартные протоколы промышленной связи, такие как EtherCAT. Это обеспечивает идеальную синхронизацию движения лазерного ударного механизма и робота-манипулятора. Задержка всего в миллисекунды может привести к срыву углов или неполному проникновению.
Переход к автоматизации требует программного обеспечения, которое устраняет разрыв между инженерным проектированием и практической эксплуатацией машины. Оцените пользовательский интерфейс на предмет интуитивно понятных возможностей программирования. Операторы должны иметь возможность легко импортировать файлы САПР и сохранять определенные «рецепты сварки» для быстрой замены. Кроме того, современные системы оснащены коаксиальными видеодатчиками для отслеживания швов. Если деталь в зажиме слегка смещена, система технического зрения обнаруживает микроскопическое отклонение. Затем он автоматически корректирует траекторию лазера в режиме реального времени, не останавливая линию.
Даже самый сложный лазер не может компенсировать смещение детали во время теплового цикла. На машине должны быть установлены специальные пневматические или гидравлические системы зажима. При изучении возможности интеграции автоматического лазерного резака труб и сварки производителям следует оценить порты интеграции для автоматических приспособлений. Эти приспособления должны удерживать металлические узлы совершенно неподвижно. Они применяют равномерное давление, чтобы закрыть любые зазоры, прежде чем лазер начнет свою последовательность действий.
В производстве метизов используется широкий спектр металлов. Каждый материал по-разному реагирует на концентрированную энергию фотонов. Выбранная машина должна обладать универсальностью для обработки вашего конкретного запаса сырья.
Углеродистая сталь и нержавеющая сталь очень восприимчивы к стандартным длинам волн волоконного лазера. Их относительно легко обрабатывать. Однако цветные металлы, такие как алюминий, латунь и медь, представляют собой уникальную проблему. Они обладают высокой отражающей способностью и теплопроводностью и действуют как зеркала для инфракрасного света. Сварка этих материалов требует особых конфигураций лазера. Ищите такие функции, как регулируемое управление формой волны или специализированное колебание луча (сварка с качанием). Качающаяся сварка перемешивает сварочную ванну, разрушает поверхностные оксиды и предотвращает отражение луча назад и повреждение лазерного источника.
Соответствие номинальной мощности машины толщине оборудования является важным инженерным расчетом. В качестве общей эвристики можно сказать, что волоконный лазер мощностью 1500 Вт обеспечивает полное проникновение в нержавеющую сталь примерно на 1,5 мм при оптимальных скоростях. Если в вашем инвентаре есть тяжелые структурные компоненты, требующие глубины проникновения от 3 до 4 мм, необходим источник более высокой мощности (например, 3000 Вт). Это обеспечивает полный провар конструкционных сварных швов, не прибегая к медленным многопроходным методам.
Фундаментальное правило автоматизированной лазерной сварки — «зажёг-выключил». Эффективность процесса сварки во многом зависит от качества предварительной подготовки. В отличие от ручной сварки, когда оператор может интуитивно добавить присадочную проволоку, чтобы перекрыть неаккуратный зазор, автогенная лазерная сварка требует почти идеальной подгонки шва.
Автоматизированная система работает с высокосфокусированным лучом, часто диаметром менее 0,15 мм. Если зазор между двумя деталями оборудования превысит диаметр лазерного пятна, луч просто пройдет сквозь пустоту. Результат – неудачный сварной шов. Соединения с нулевым зазором не просто предпочтительны; они строго обязательны. Это означает, что предшествующие процессы резки должны быть безупречными, обеспечивая получение деталей с точными размерами и кромками без заусенцев.
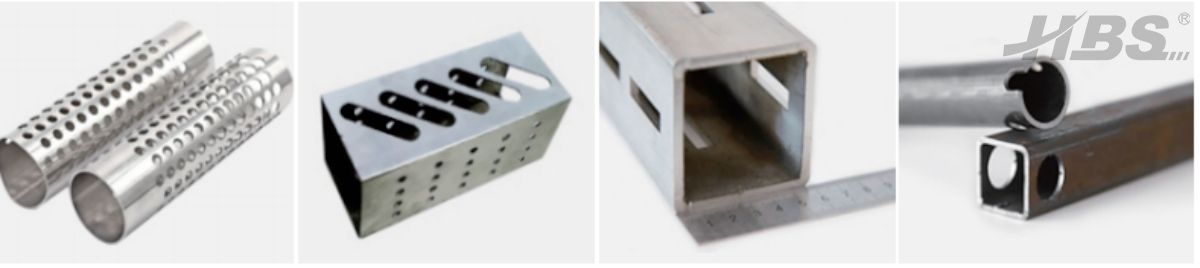
Многие каркасы фурнитуры, детали мебели и конструктивные узлы изготавливаются из трубчатых профилей. Чтобы подготовить эти детали к автоматическому соединению, производители должны использовать технологию точной резки. Использование высококачественного лазерного резака для металлических трубок гарантирует, что края будут идеально прямыми и сразу же будут готовы к сварке. Это полностью устраняет необходимость в процессах вторичного шлифования или удаления заусенцев, которые ограничивают производство и приводят к отклонениям в размерах.
В частности, конструкции аппаратных средств часто включают в себя сложные замковые соединения. Такие процессы, как лазерная резка круглых труб и лазерная резка квадратных труб, должны выполняться с предельной точностью для создания разрезов «рыбий рот» или соединений «паз-шип». Точная резка на входе гарантирует, что когда трубы зажимаются в сварочном приспособлении, они плавно стыкуются.
Чтобы поддерживать высокую производительность автоматизированной сварочной камеры, предшествующий отдел резки должен идти в ногу со временем. Крупномасштабным производителям требуется высокоскоростной станок для резки труб для непрерывной подачи сварочной линии. Например, усовершенствованные модели могут достигать точности резки ±0,03 мм, гарантируя, что каждая деталь идеально подходит к сварочному стенду. И наоборот, для сложных, миниатюрных аппаратных компонентов, таких как медицинские устройства или прецизионные датчики, станок для лазерной резки труб малого диаметра станет идеальным помощником. Он гарантирует точность на микроуровне еще до того, как детали попадут на роботизированную сварочную станцию.
Приобретение промышленной автоматизации является капиталоемким решением. Оценка машины строго по ее первоначальной покупной цене часто приводит к крайне неточному финансовому прогнозированию. Для определения истинной рентабельности инвестиций (ROI) необходим комплексный анализ совокупной стоимости владения (TCO).
Первоначальная стоимость автоматизированной лазерной системы значительно выше, чем стоимость набора станций ручной сварки. Однако срок окупаемости рассчитывается на основе сокращения рабочей силы и экспоненциального увеличения выпуска продукции. Перейдя от трех сварщиков, работающих в отдельные смены, к одной автоматизированной ячейке, контролируемой одним оператором, производители резко сокращают расходы на заработную плату, льготы и ответственность. Кроме того, возросшая пропускная способность позволяет предприятиям заключать более крупные контракты, что быстро ускоряет сроки окупаемости инвестиций.
Потенциальные покупатели должны оценить текущие эксплуатационные расходы. В отличие от сварки TIG, при которой с высокой скоростью расходуются вольфрамовые электроды и дорогие защитные газы, обслуживание волоконного лазера относительно невелико. Тем не менее, вы должны учитывать затраты на защитные линзы, медные сопла и продувочный газ высокой чистоты (например, азот или аргон).
Кроме того, потребление энергии в промышленности является основной статьей накладных расходов. Современные волоконные лазеры имеют КПД более 30 %, что означает, что они очень эффективно преобразуют электрическую мощность в энергию лазера. По сравнению с устаревшими лазерами YAG или мощными ручными дуговыми машинами, волоконная технология значительно снижает затраты на электроэнергию на свариваемую деталь.
Технические характеристики аппаратного и программного обеспечения машины составляют лишь половину суммы покупки. Не менее важна надежность производителя оборудования. Плохо поддерживаемая машина может привести к катастрофическим простоям, полностью сводя на нет преимущества автоматизации.
Никогда не покупайте промышленный лазерный сварочный аппарат, основываясь только на брошюре в формате PDF. Покупатели должны потребовать подтверждение концепции (PoC). Авторитетные поставщики запросят образцы ваших реальных деталей оборудования и конкретных марок материалов. Им следует выполнить тестовые сварные швы в своей прикладной лаборатории, предоставив эмпирические данные о времени цикла, глубине провара и прочности на разрыв. Это гарантирует, что машина будет настроена в соответствии с вашими производственными реалиями до того, как будут задействованы капиталовложения.
Переход от ручного производства к автоматизации с ЧПУ требует изменения навыков рабочей силы. Убедитесь, что поставщик предоставляет всестороннее обучение на месте для ваших операторов и обслуживающего персонала. Машина эффективна настолько, насколько эффективен оператор, управляющий ею. Что еще более важно, оцените их инфраструктуру послепродажной поддержки. Продвинутые поставщики предоставляют возможности удаленной диагностики, позволяя своим инженерам войти в контроллер вашей машины через безопасную сеть для мгновенного устранения проблем с программным обеспечением.
Покупка автоматического лазерного сварочного аппарата коренным образом меняет операции по производству метизов. Чтобы обеспечить инвестиции, ориентированные на будущее, руководители предприятий должны оценивать технические характеристики строго с инженерной точки зрения. Убедитесь, что система имеет правильное качество луча, инфраструктуру охлаждения и готовность к автоматизации. Более того, признание жизненно важного взаимодействия между безупречной лазерной резкой на входе и автоматизированной сваркой гарантирует, что ваша производственная линия будет работать с максимальной эффективностью. В конечном счете, подходящее оборудование не просто заменяет ручной труд; это повышает производительность, стабильность и конкурентоспособность всего вашего предприятия на мировом рынке.
Готовы автоматизировать свою линию по производству оборудования? Ключом к успешному переходу является партнерство с экспертами, которые разбираются как в точной резке, так и в автоматизированной сварке. Изучите высокопроизводительные индивидуальные промышленные решения в компании HBS Lasers , чтобы найти именно те конфигурации оборудования, которые соответствуют вашим конкретным производственным потребностям.
Современные машины имеют удобный интерфейс. Они используют интуитивно понятные сенсорные экраны с ЧПУ и обучающие подвески для роботизированных манипуляторов, что позволяет операторам вручную направлять робота для определения пути. После успешного выполнения сварки параметры можно сохранить как «рецепт» для мгновенного вызова во время будущих производственных циклов, что делает переналадку невероятно быстрой.
Хотя автоматизация заменяет физический процесс сварки крупногабаритных повторяющихся деталей, она редко устраняет необходимость в человеческом интеллекте. Вместо этого это позволяет производителям повышать квалификацию своих существующих ручных сварщиков до операторов станков, программистов по автоматизации и менеджеров по контролю качества, переключая свое внимание с изнурительного ручного труда на оптимизацию процессов.
В автоматизированной лазерной сварке используется микроскопический луч, требующий почти нулевого зазора между деталями. Если края неровные или обрезаны неравномерно, лазерный луч пройдет через зазоры, что приведет к повреждению соединения. Прецизионная резка обеспечивает идеальное прилегание, что является обязательным условием для автогенной (без присадочной проволоки) лазерной сварки.
Выбор защитного газа во многом зависит от материала. Для нержавеющей и углеродистой стали обычно используется чистый азот или смесь азота и аргона, чтобы предотвратить окисление и сохранить яркий и чистый сварной шов. Для сварки алюминия или титана требуется аргон или гелий высокой чистоты для стабилизации сварочной ванны и предотвращения пористости.
Требования к мощности лазера нелинейно зависят от толщины материала. Как правило, лазера мощностью 1000–1500 Вт достаточно для листового металла толщиной до 1,5 мм. Если вы свариваете конструкционные детали толщиной 3 мм, вам обычно понадобится источник мощностью 3000 Вт для достижения полного проплавления при приемлемой производственной скорости. Рекомендуется слегка завысить мощность, чтобы гарантировать, что машина не будет постоянно работать на 100% мощности, что продлит срок службы оптических компонентов.
Основной компонент, источник волоконного лазера, невероятно долговечен. Высококачественные промышленные волоконные лазеры обычно рассчитаны на срок службы диода более 100 000 часов. В стандартной производственной среде это означает более чем десятилетие непрерывной работы с минимальным ухудшением качества при условии, что оптические линзы содержатся в чистоте, а система охлаждения обслуживается должным образом.


